:+86 15106109009
:sales@couplingzy.com
 hu


A tengelykapcsolók galvanizálási folyamatának áttekintése
Csatlakozó horganyzás: alapelvek, folyamatbeli különbségek és a működési feltételek kiválasztása
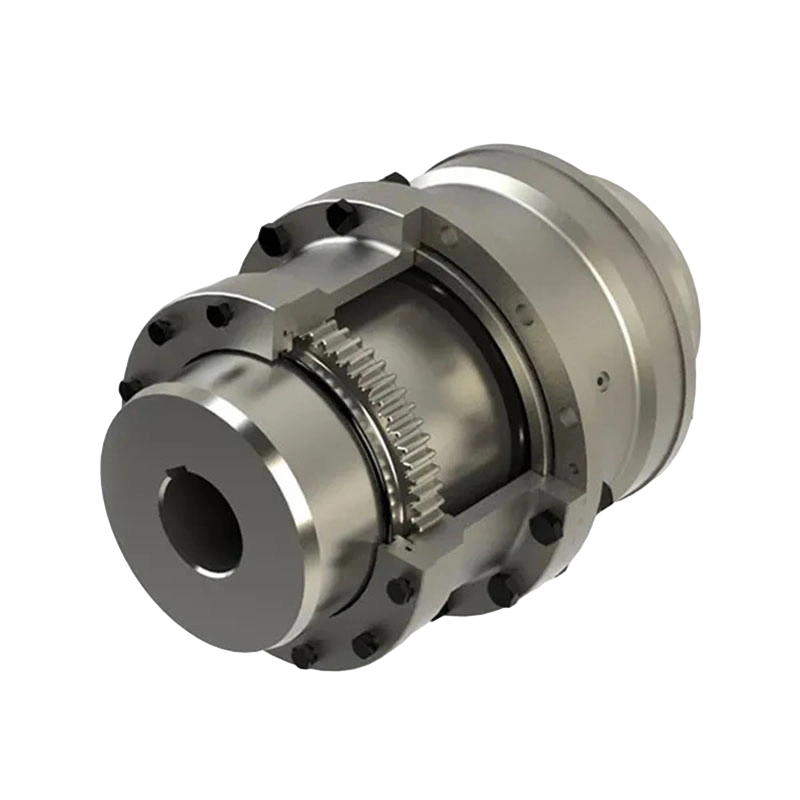
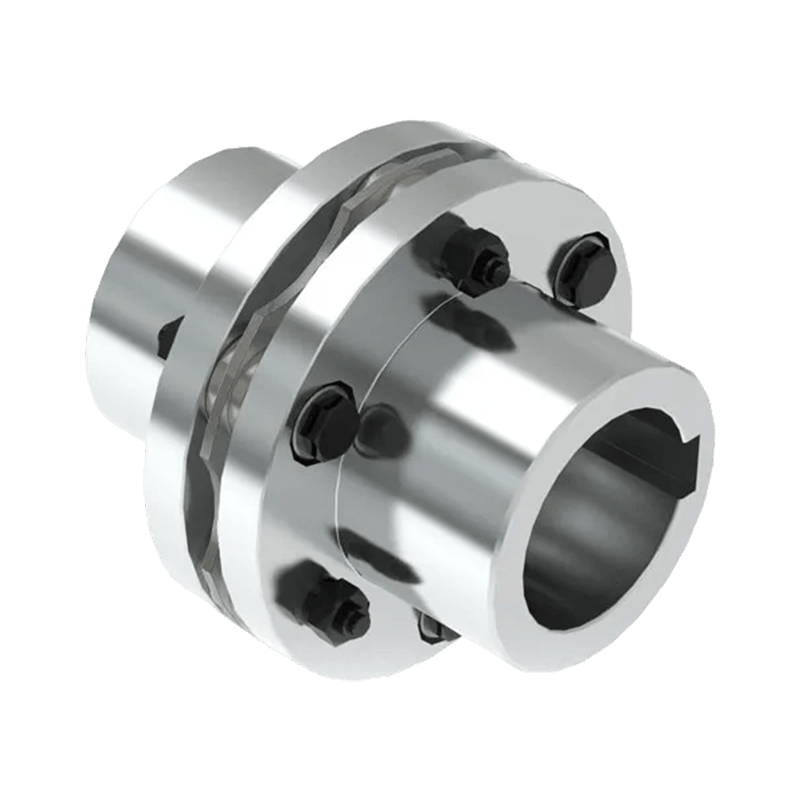
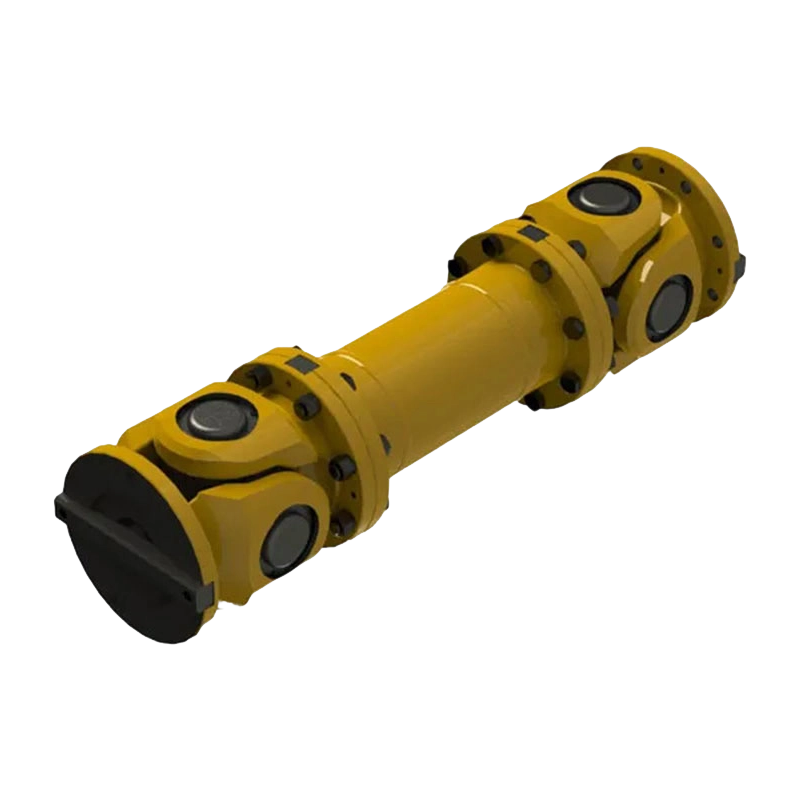
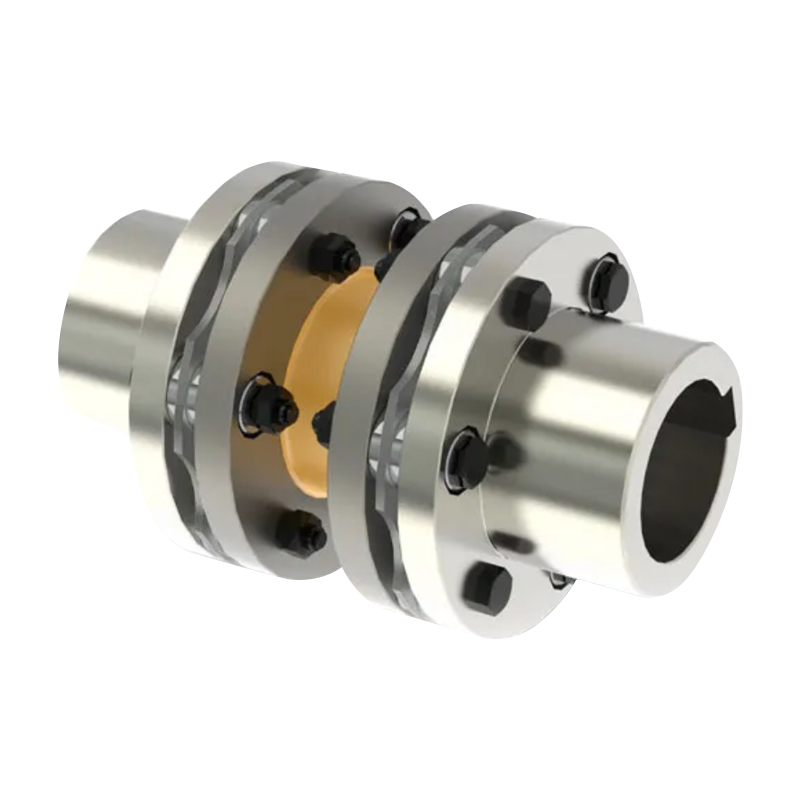
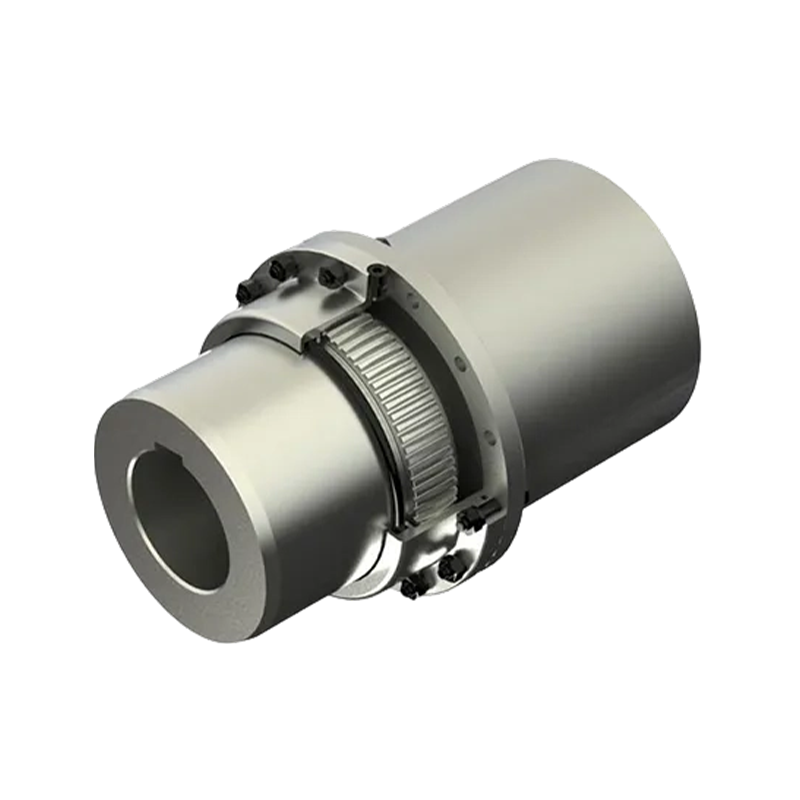
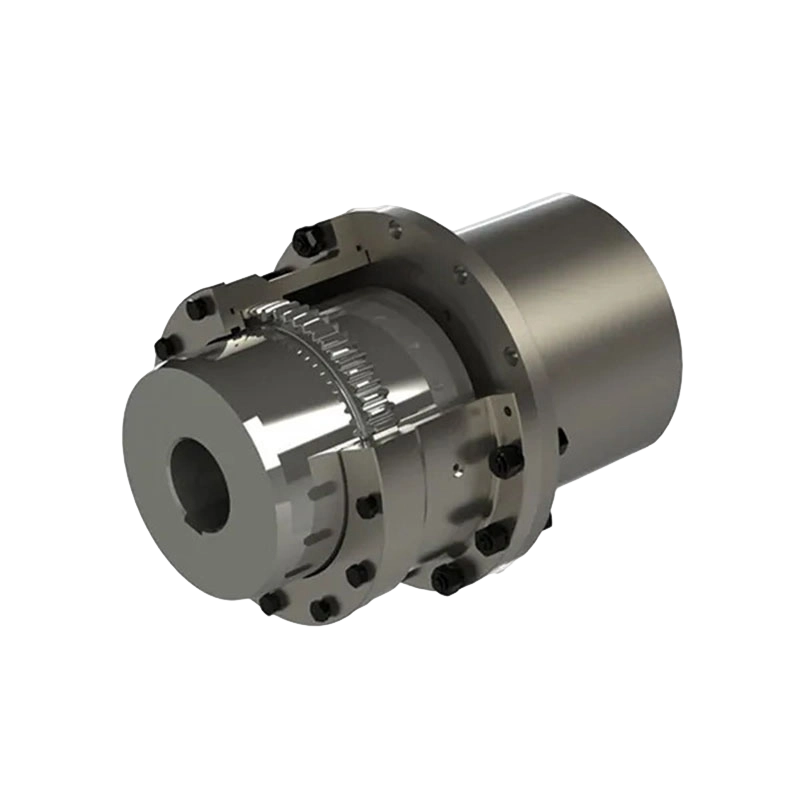
A mechanikus erőátviteli rendszerek központi elemeként a tengelykapcsolók nyomatékot adnak át, kompenzálják a tengelyeltéréseket, valamint rezgéscsillapítást és lengéscsillapítást biztosítanak a ventilátorokon, szivattyúkon, szerszámgépeken, automatizálási berendezéseken és nehézipari gépeken. A legtöbb tengelykapcsoló szénacélból vagy ötvözött acélból készül, szilárdságot és stabil erőátvitelt kínálva, de ezek az anyagok érzékenyek maradnak a rozsdára nedves, poros, oxidáló vagy enyhén korrozív környezetben, ami csökkentheti az átviteli pontosságot, növelheti a berendezések meghibásodását és lerövidítheti az élettartamot. A horganyzás a tengelykapcsolók egyik költséghatékonyabb és szélesebb körben alkalmazott felületvédelmévé vált, és a fekete-oxidos felületkezeléssel vagy festéssel ellentétben mind fizikai záróvédelmet, mind elektrokémiai védelmet nyújt, így hosszú távú korrózióállóságot biztosít, mint szabványos korróziógátló megoldást az ipari erőátviteli alkatrészekhez.
A horganyzott tengelykapcsolók védelmi elve
A horganyzás hatékonysága a kettős védelmi mechanizmusban rejlik, amely hosszabb ideig tartó védelmet és nagyobb felületi sérülésekkel szembeni toleranciát biztosít.
Fizikai akadályvédelem
A tengelykapcsoló felületén sűrű és egyenletes cinkbevonat képződik, amely elzárja az acél hordozót a levegőtől, a nedvességtől és a korrozív közegektől. Ez a védőréteg segít megelőzni az oxidációt és a rozsdaképződést a forrásnál.
Áldozatos anódvédelem
A cink elektrokémiailag aktívabb, mint az acél, így ha a bevonat megkarcolódik vagy lokálisan megsérül, akkor először a cinkréteg korrodálódik, ami megvédi az alatta lévő acélt a korróziótól és megakadályozza a rozsda terjedését. Ez az önvédő tulajdonság jelentős előnyt jelent a festett vagy fekete-oxid felületekkel szemben, amelyek elveszítik védő funkciójukat, ha a felület megsérül.
Két fő horganyzási folyamat összehasonlítása
Ipari tengelykapcsolók általában elektromos horganyozással (hideg horganyozás) vagy tűzihorganyzással védik, mindegyik különböző precíziós követelményeknek és működési környezeteknek felel meg.
Elektrogalvanizálás (hideg horganyzás)
Az elektrogalvanizálás egy szobahőmérsékleten végrehajtott elektrolitikus bevonási eljárás, amelynek során vékony, egyenletes, jellemzően 5-20 μm vastag horganybevonatot hoznak létre anélkül, hogy jelentősen befolyásolnák a mérettűréseket vagy az összeszerelési pontosságot. A kész felület sima, kék-fehér, sárga vagy fekete passziválást kaphat a jobb megjelenés érdekében. Ezt az eljárást széles körben alkalmazzák a pontos illeszkedést igénylő precíziós gépeknél.
Tipikus alkalmazások:
- Száraz beltéri környezet
- Precíziós erőátviteli rendszerek
- Szervohajtású berendezések
- Kicsi rugalmas tengelykapcsolók
Tűzihorganyzás
A tűzihorganyzás a tengelykapcsolót olvadt cinkbe meríti, így 45-85 μm tipikus vastagságú cink-vas ötvözet bevonatot képez. A bevonat szilárdan tapad az aljzathoz, átfogó fedést biztosítva erős korrózióállósággal, kopásállósággal és időjárásállósággal. Nagyobb bevonatvastagsága miatt általában nem alkalmas a rendkívül szűk mérettűrést igénylő alkatrészekhez.
Tipikus alkalmazások:
- Kültéri installációk
- Tengerparti és sópermetes környezet
- Vegyipari feldolgozó létesítmények
- Bányászati műveletek
- Vízkezelő berendezések
- Nagy méretű merev tengelykapcsolók, amelyeket nagy terhelés mellett használnak
A horganyzott tengelykapcsolók legfontosabb előnyei
Javított korrózióállóság
A fizikai akadályvédelem és az áldozati anódvédelem kombinációja segít ellenállni a rozsdának és az enyhe korróziónak, meghosszabbítja az alkatrészek élettartamát és csökkenti a berendezések meghibásodását.
Ellenőrzött méretpontosság
Az elektromos horganyzás minimális hatással van a telepítési tűrésekre, így alkalmas precíziós átviteli alkalmazásokhoz.
Költséghatékony védelem
A horganyzás kiforrott, gazdaságos eljárás, amely jól alkalmazható tömeggyártásra. Hosszú távú korrózióvédelmet biztosít, miközben csökkenti a karbantartási gyakoriságot és az életciklus költségeit.
Egységes felületi megjelenés
A horganyzott felület tiszta és rozsdaálló, így egységes megjelenést biztosít a teljes berendezés-összeállításokhoz.
Kiválasztási és karbantartási ajánlások
Kiválasztási útmutató
Beltéri környezetben, precíziós átviteli rendszerekben vagy olyan alkalmazásokban, ahol a megjelenés és a méretpontosság a legfontosabb, általában az elektrogalvanizálás a megfelelő választás. Kültéri telepítéseknél, párás környezetben, sópermetnek való kitettségben, vegyi üzemekben vagy nehéz üzemi körülmények között általában a tűzihorganyzás a megfelelő választás.
Alapvető karbantartás
A tengelykapcsolók száraz, jól szellőző helyen történő tárolása és a savas, lúgos vagy állóvizes környezetnek való tartós kitettség elkerülése segít megőrizni a bevonatot. A beépítés során a súlyos ütések és karcolások elkerülése megvédi a cinkréteget a sérülésektől. A rutinszerű karbantartás általában csak a por és a felületi szennyeződések időszakos eltávolítását igényli, bonyolult eljárások nélkül.
Következtetés
A horganyzás több, mint a tengelykapcsolók felületkezelése. Szabványosított, költséghatékony és megbízható korrózióvédelmi megoldásként működik ipari alkalmazásokhoz. Az elektromos horganyzás vagy a tűzihorganyzás a működési környezetnek megfelelően csökkenti a rozsdát, a kopást és az acél tengelykapcsolók idő előtti elhasználódását, miközben fenntartja a stabil átviteli teljesítményt, minimalizálja a berendezések állásidejét, és csökkenti a hosszú távú karbantartási költségeket.
- Gyors linkek
- About
- Products
- Our Service
- News & Events
- Contact
- Termékek sorozat
- Rugalmas tengelykapcsolók nem elasztikus elemekkel
- Rugalmas tengelykapcsolók fém rugalmas elemekkel
- Rugalmas tengelykapcsolók nem fémes rugalmas elemekkel
- Biztonsági tengelykapcsoló
- Merev tengelykapcsoló
- Lépjen kapcsolatba velünk
- Tel : +86 511 8572 3800 +86 511 8572 3900
- Mobile : +86 15106109009
- Email : sales@couplingzy.com
- Add:No.1 Zhongye Yingbin Avenue, Gaozi Street, Dantu Economic Development Zone, Zhenjiang City, Jiangsu tartomány, Kína.